Nancy Shang | Fundadora y directora ejecutiva de MICET | Publicado el 11 de septiembre de 2026
El coste de una línea de enlatado depende de cinco componentes independientes —lavado, llenado, secado, codificación y etiquetado—, cuyo precio se determina en función de su propio rendimiento y nivel de automatización, y no por una cifra global por línea. A continuación se desglosa qué factores influyen en el coste de cada etapa.
Las especificaciones de los componentes y las estructuras de precios cambian a medida que los fabricantes actualizan sus gamas de productos, así que considera los factores que influyen en el coste que te indicamos a continuación como una guía general y solicita cifras actualizadas directamente para tu configuración específica.
Por qué no sirve aquí un único rango de precios
La mayoría de la información sobre precios de las líneas de enlatado ofrece un rango amplio —desde decenas de miles hasta varios cientos de miles de dólares— sin explicar qué es lo que hace que un presupuesto se incline hacia uno u otro extremo. Ese rango no es incorrecto, pero no sirve para hacer un presupuesto, porque una línea de enlatado no es solo una máquina. Son cinco máquinas con características técnicas independientes, y si un comprador busca optimizar el rendimiento en una etapa mientras deja otra a menor capacidad, acaba con una línea en la que cuatro máquinas están a la espera de la quinta.
El desglose que te muestro a continuación se basa en las especificaciones reales de los componentes de una línea de llenado de latas totalmente automática, así que los factores que influyen en el coste se corresponden con cifras que puedes comparar con un presupuesto, línea por línea.
Especificaciones de los componentes de la línea de enlatado y factores que influyen en el coste
| Componente | Especificaciones clave | Qué hace que suba el coste | Qué hace que el coste baje |
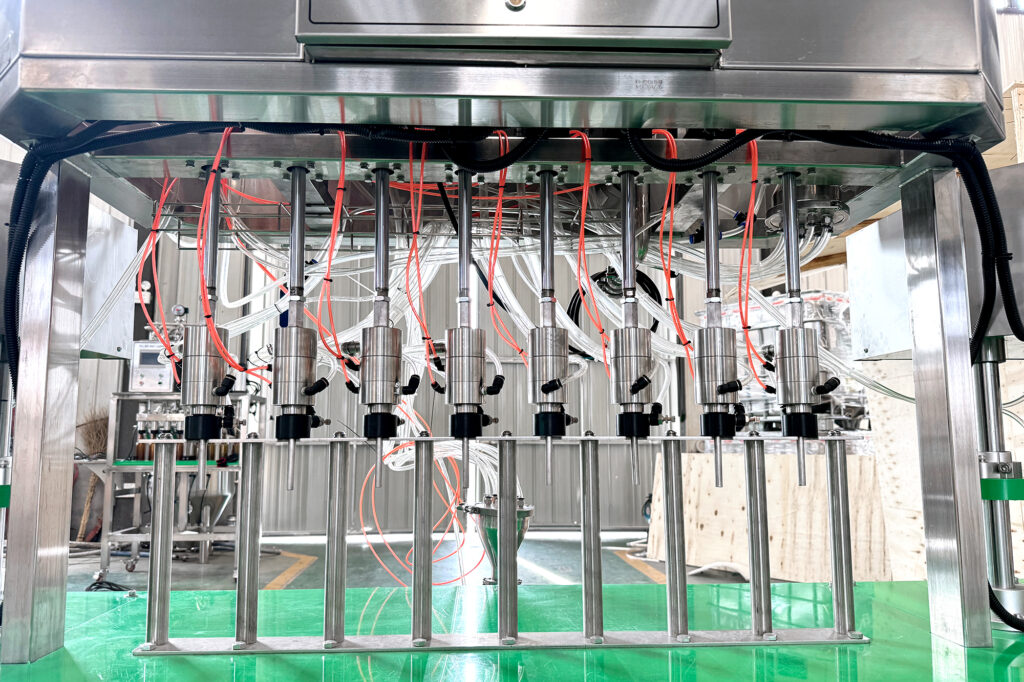
| Máquina de llenado y taponado de latas | 12 boquillas de llenado, 1 cabezal de taponado, 1.000–1.200 latas/hora, llenado isobárico, temperatura de llenado ≤4 °C, precisión de llenado de ±5 mm, motor de 2,5 kW, 415 V | Más boquillas para un mayor rendimiento; tolerancia de precisión de llenado más ajustada | Menos boquillas; método de llenado estándar (no isobárico) |
| Máquina de secado | 100 latas/minuto, potencia de 6 kW, trifásica 415 V/50 Hz, bomba de aire de 4,0 kW, caudal máximo de 530 m³/h | Mayor capacidad de flujo de aire para adaptarse a líneas de llenado más rápidas | Rendimiento menor, adaptado a una etapa de llenado más pequeña |
| Máquina de codificación láser | Imprime fecha, hora, n.º de lote, categoría y n.º de serie; diseñada para funcionar con una humedad de trabajo ≤90 % | Campos de impresión adicionales, compatible con velocidades de línea más rápidas | Solo codificación básica de fecha y lote |
| Máquina etiquetadora | 80-200 latas/minuto, rango de diámetro de 15 a 100 mm, rango de altura de 20 a 150 mm, longitud de etiqueta de 23 a 200 mm, precisión de ±1 mm en líneas de llenado comparables, potencia de 600 W | Mayor velocidad de etiquetado para evitar convertirse en el cuello de botella de la línea | Un etiquetado más lento adaptado a una producción de menor volumen |
| Lavadora de latas | Fase de higienización previa al llenado | Integración con la sincronización de la línea automatizada | Etapa de lavado manual o semimanual |
Hay que comparar el rendimiento de cada uno de los componentes anteriores con el de los demás: una llenadora de 1.000 a 1.200 latas por hora, junto con una etiquetadora que funciona a solo 80 latas por minuto (con una capacidad de 4.800 por hora), tiene margen de maniobra, pero esa misma llenadora, si se combina con una etiquetadora más lenta en una configuración diferente, puede provocar un cuello de botella en toda la línea.
¿Qué es lo que realmente influye en el coste total?
- Número de boquillas en la máquina llenadora. Una configuración de 12 boquillas con una capacidad de 1.000 a 1.200 latas por hora cuesta más que una unidad con menos boquillas, pero el aumento de rendimiento se acumula en todas las fases posteriores: si la llenadora va más lenta, el resto de máquinas de la línea funcionan por debajo de su capacidad.
- Método de llenado isobárico frente al estándar. El llenado isobárico —que consiste en presurizar la lata antes de llenarla para reducir la absorción de oxígeno— es una opción específica del proceso, no solo un ajuste de velocidad, y es un factor independiente del número de boquillas.
- El nivel de automatización se aplica a toda la línea, no solo a la llenadora. Una línea totalmente automatizada que integra el lavado, el llenado, el secado, el codificado y el etiquetado en un único proceso continuo cuesta más que una línea en la que algunas fases requieren el traslado manual de las latas entre máquinas.
- Rango de formatos de latas. Los equipos diseñados para un rango más amplio de diámetros y alturas de latas (por ejemplo, de 15 a 100 mm de diámetro y de 20 a 150 mm de altura en la fase de etiquetado) son más caros que una línea diseñada para un único tamaño fijo de lata.
- Equilibrio de la velocidad de la línea en los cinco componentes. Una línea en la que cada componente tiene una capacidad máxima cercana a la de los demás evita que se pague por exceso de capacidad en ninguna de las etapas, al tiempo que se evitan los cuellos de botella.
- Requisitos de potencia y suministro eléctrico. La potencia del motor (2,5 kW en la máquina de llenado, 6 kW en la secadora y 4,0 kW en la bomba de aire) y la compatibilidad de tensión (415 V, trifásica) influyen en los costes de la infraestructura eléctrica de las instalaciones, que no están incluidos en el presupuesto del equipo en sí.
Especificaciones de la línea de llenado de latas totalmente automática de MICET
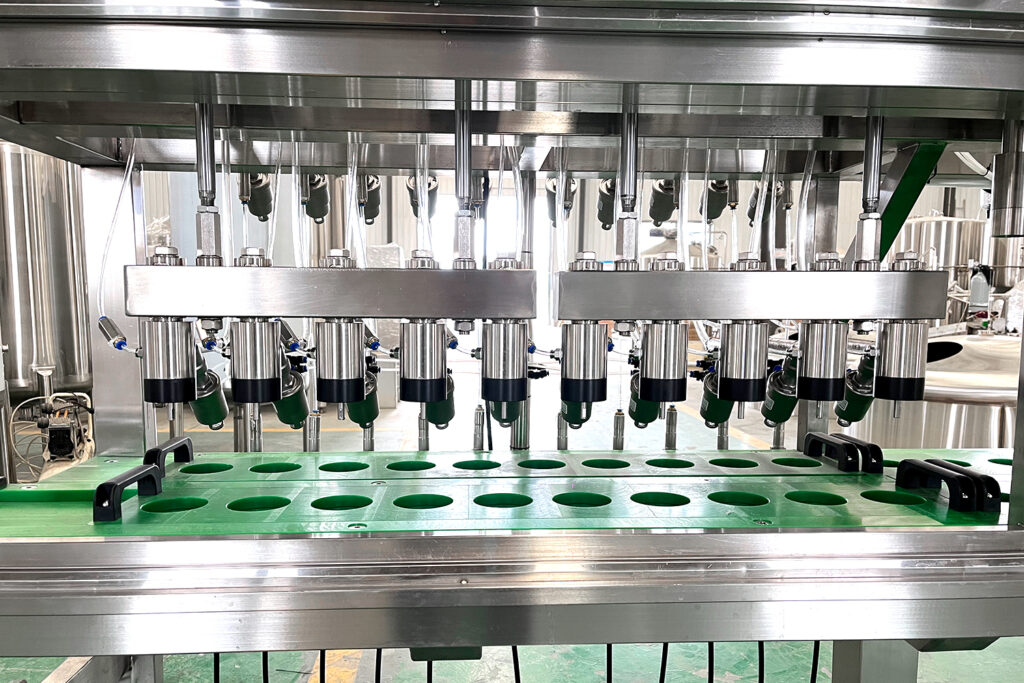
Nuestra línea de llenado de latas totalmente automática integra cinco componentes en un único sistema: una lavadora de latas, una máquina de llenado y taponado de latas, una secadora, una codificadora láser y una etiquetadora.
La fase de llenado y taponado cuenta con 12 boquillas de llenado y 1 cabezal de taponado, con una producción de entre 1.000 y 1.200 latas por hora, y utiliza el llenado isobárico para reducir la entrada de oxígeno durante el proceso. La temperatura de llenado se mantiene a 4 °C o menos, la precisión de llenado es de ±5 mm, admite latas de entre 70 y 175 mm de altura, y la etapa consume 2,5 kW a 415 V.
La máquina de secado procesa 100 latas por minuto con una potencia de 6 kW (trifásica, 415 V, 50 Hz), y cuenta con una bomba de aire de 4,0 kW con un caudal máximo de 530 m³/h. La máquina de codificación láser imprime la fecha, la hora, el número de lote, la categoría y el número de serie, y está diseñada para entornos de trabajo con hasta un 90 % de humedad. La etiquetadora procesa entre 80 y 200 latas por minuto, con un rango de diámetros de 15 a 100 mm y de alturas de 20 a 150 mm, con etiquetas de entre 23 y 200 mm de largo y de 15 a 120 mm de alto, con una precisión de ±1 mm y un consumo de 600 W.
Esta línea completa no tiene un rango de precios publicado en nuestra biblioteca de recursos, a diferencia de nuestras salas de cocción para microcervecerías y de las salas de cocción comerciales de 10 bbl, que sí tienen rangos publicados. El presupuesto de una línea de enlatado depende de cuáles de estas cinco etapas vayas a integrar, de los objetivos de rendimiento y de la instalación eléctrica de tu local, así que en este caso lo más acertado es pedir un presupuesto directo basado en tu configuración específica, en lugar de una estimación.
Dónde se equivocan los compradores al calcular el coste de una línea de enlatado
El error más común es presupuestar solo la máquina llenadora y considerar los otros cuatro componentes como simples complementos. En la práctica, las fases de secado, codificación y etiquetado tienen cada una sus propios requisitos de potencia, capacidades de producción y costes de integración: una etiquetadora con una capacidad de 80 latas por minuto acoplada a una llenadora que procesa más de 1.000 latas por hora crea un cuello de botella que un comprador que solo haya tenido en cuenta el precio de la llenadora no habrá tenido en cuenta.
Un segundo error de cálculo: dar por sentado que el llenado isobárico es una característica de valor añadido en lugar de un requisito funcional para la cerveza en lata de larga conservación. El llenado isobárico reduce la absorción de oxígeno durante el proceso de llenado de la lata, lo que afecta a la vida útil de la cerveza una vez envasada; no es una mejora opcional del mismo tipo que, por ejemplo, una mayor velocidad de etiquetado.
En comparación con los artículos genéricos sobre factores de coste y los anuncios de maquinaria de segunda mano que aparecen ahora mismo en los resultados de búsqueda sobre este tema, la mayoría solo da un rango de precios sin desglosarlo en las especificaciones de los componentes que realmente explican por qué dos líneas de enlatado con precios diferentes no son directamente comparables. Un rango por sí solo no le dice al comprador si la diferencia radica en el número de boquillas, el grado de automatización o la flexibilidad en el formato de las latas.
Preguntas más frecuentesCon tiempo y experiencia, podrás obtener una cerveza brillante y espumosa que competirá favorablemente con cualquier cerveza comercial.
P: ¿Por qué MICET no publica un precio fijo para la línea de enlatado?
R: La línea integra cinco componentes que se especifican por separado —lavado, llenado, secado, codificación y etiquetado— y los cambios en la configuración (número de boquillas, objetivos de rendimiento, gama de formatos de lata) influyen tanto en el coste que una única cifra publicada resultaría inexacta para la configuración real de la mayoría de los compradores.
P: ¿Cuál es la diferencia entre el llenado isobárico y el estándar de latas?
R: El llenado isobárico presuriza la lata antes del llenado para reducir la absorción de oxígeno, lo que afecta a la estabilidad de conservación del producto terminado. El llenado estándar no incluye este paso de presurización.
P: ¿Cuántas latas por hora produce una línea estándar de llenado y taponado?
R: La capacidad nominal de una configuración con 12 boquillas y un solo cabezal de taponado es de 1.000 a 1.200 latas por hora, aunque esto varía según el número de boquillas y la configuración.
P: ¿Puede la etiquetadora trabajar con latas de diferentes tamaños sin tener que cambiar el equipo?
R: Las especificaciones de la etiquetadora abarcan un rango de diámetros de 15 a 100 mm y de alturas de 20 a 150 mm, lo que cubre la mayoría de los formatos estándar de latas, pero confirma la compatibilidad con las dimensiones específicas de tus latas antes de hacer el pedido.
P: ¿Qué infraestructura eléctrica necesita una línea completa de enlatado?
R: La fase de llenado funciona a 2,5 kW a 415 V, y la máquina de secado consume 6 kW con alimentación trifásica de 415 V/50 Hz, además de una bomba de aire independiente de 4,0 kW. Antes de la instalación, debes comprobar que la capacidad eléctrica de tu local se ajusta a estas cifras.
P: ¿Es una línea de enlatado más lenta y menos automatizada alguna vez la opción adecuada para una cervecería más pequeña?
R: Sí, sobre todo para operaciones de menor volumen en las que el rendimiento de una línea totalmente automatizada de más de 1.000 latas por hora supera las necesidades reales de producción: ajustar la velocidad de la línea a un rendimiento realista evita pagar por capacidad que queda sin utilizar.